 0086-15068518279 (čínština)/001-5416026691 (angličtina)


 Udeliť
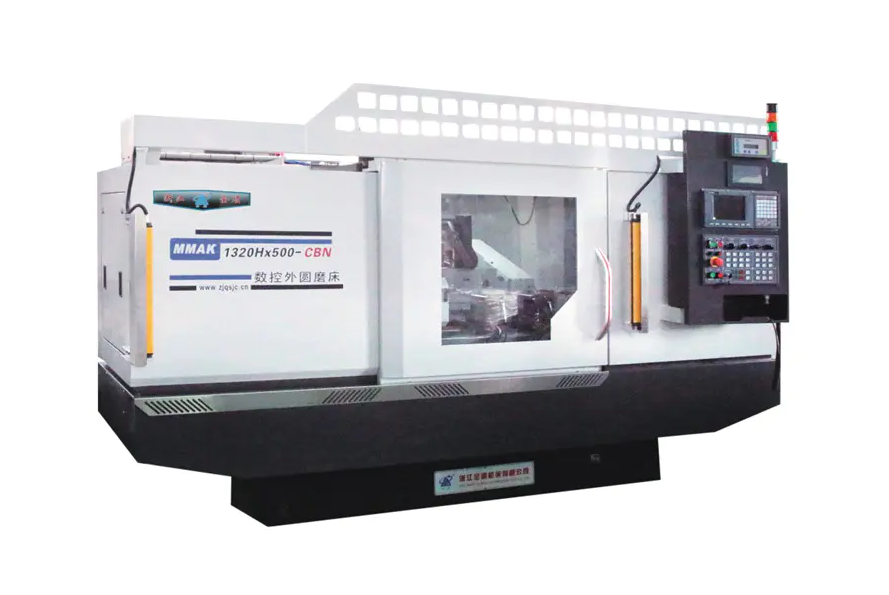
Pri hodnotení a CNC valcová brúska , najdôležitejšie funkcie, ktoré treba uprednostniť, sú submikrónová presnosť polohovania, statická a dynamická tuhosť stroja a sofistikovaný CNC riadiaci systém schopný zvládnuť komplexnú interpoláciu. Vysokovýkonný stroj musí dodať povrchovú úpravu (Ra) takú nízku ako 0,1 μm až 0,4 μm konzistentne pri zachovaní úzkych rozmerových tolerancií, často v rámci ±0,001 mm . Okrem základných špecifikácií definuje rozdiel medzi štandardnou brúskou a vysoko presným výrobným prostriedkom integrácia škál spätnej väzby s vysokým rozlíšením, tepelne stabilné odlievanie a intuitívne konverzačné programovanie.
Konštrukčná integrita a tepelná stabilita
Základom každého presného brúsenia je lôžko stroja. Bez stabilnej základne sú všetky elektronické kompenzácie len „náplasti“ na mechanické nedostatky.
Vlastnosti tlmenia základne
Moderné CNC valcová brúskas často využívať Granitan® (polymérový betón) alebo vysokokvalitná liatina Meehanit . Polymerbetón ponúka až 10-krát lepšie tlmenie vibrácií než tradičná sivá liatina, čo je nevyhnutné na dosiahnutie zrkadlových povrchov a predĺženie životnosti kotúčov. Vibrácie počas procesu brúsenia vedú k chveniam, ktoré sú hlavnou príčinou odmietnutých dielov vo vysoko presných odvetviach, ako je letecký alebo lekársky priemysel.
Regulácia tepelného posunu
Pri brúsení vzniká značné teplo. Kľúčovou vlastnosťou, ktorú treba hľadať, je a symetrický dizajn lôžka stroja a vreteníka. To zaisťuje, že akákoľvek tepelná expanzia prebieha rovnomerne, čím sa minimalizuje vplyv na zarovnanie stredovej čiary. Okrem toho hľadajte stroje s týmito funkciami chladené chladiace systémy ktoré cirkulujú cez kryt vretena a lôžko, aby sa v nich udržala konštantná prevádzková teplota ±0,5 °C okolitého prostredia.
Vysoko presné vretenové systémy
Vreteno hlavy kotúča je srdcom brúsky. Jeho presnosť otáčania priamo určuje kruhovitosť a kvalitu povrchu obrobku.
Hydrostatické vs. valivé ložiská
Musíte sa rozhodnúť medzi hydrostatickými ložiskami a vysoko presnými valivými (valivými) ložiskami. Hydrostatické vretená plávajte hriadeľ na tenkom olejovom filme, čo má za následok nulový kontakt kov na kov a takmer nekonečný život. Ponúkajú výnimočnú presnosť hádzania (často menej ako 0,0001 mm ). Naopak, vysoko presné keramické guľôčkové ložiská sú preferované pre vysokorýchlostné aplikácie, kde je prioritou tuhosť a ľahká údržba.
Všestrannosť pracovnej hlavy
Kľúčová vlastnosť pre univerzálnosť CNC valcová brúskas je a otočná pracovná hlava (os B) . Hľadajte pracovné hlavy riadené motory s priamym pohonom . Priamy pohon eliminuje vôľu ozubených kolies alebo remeňov, čo umožňuje interpoláciu osi C s vysokým rozlíšením. Toto je rozhodujúce pre "neguľaté" brúsenie (napr. vačky, razníky alebo excentrické hriadele).
| Funkcia | Hydrostatické ložiská | Presné valivé ložiská |
|---|---|---|
| Presnosť hádzania | < 0,1 um | 0,5 - 1,0 um |
| Tlmenie vibrácií | Výborne | Mierne |
| Údržba | Nízka (bez opotrebovania) | Je potrebná výmena |
CNC riadiaci a programovací softvér
Inteligencia stroja spočíva v jeho riadiacom systéme. Brúska je len taká schopná ako softvér, ktorý ju poháňa.
Konverzačné rozhranie
Pokročilá funkcia CNC brúsky konverzačné programovacie rozhrania . To umožňuje operátorom zadávať rozmery dielu, typ materiálu a požadovanú povrchovú úpravu priamo do grafického používateľského rozhrania bez toho, aby museli písať manuálne G-kód. Tým sa skrátia časy nastavenia až o 50 % pre zložité časti. Vyhľadajte softvér, ktorý obsahuje vstavaný monitorovanie kolízie na ochranu drahého vretena a obrobku počas prvého chodu.
Technológia lineárneho motora
Pre vysoko dynamické aplikácie, lineárne motory na osiach X a Z sú lepšie ako tradičné guľôčkové skrutky. Lineárne motory poskytujú vyššie rýchlosti zrýchlenia a eliminujú mechanickú vôľu. Pri spárovaní so sklenenými váhami s vysokým rozlíšením (napr. rozlíšenie 0,05 μm ), stroj môže dosiahnuť opakovateľnosť polohovania, s ktorou sa guľôčkové skrutky nedokážu vyrovnať počas dlhého používania.
Automatizované obliekanie a meranie počas procesu
Na dosiahnutie konzistentnej hromadnej výroby musí byť CNC valcová brúska schopná automaticky kompenzovať opotrebenie kotúča a odchýlku dielu.
- Automatické orovnávanie kolies: CNC by malo riadiť cyklus orovnávania pomocou diamantových kotúčov alebo jednobodových orovnávačov. Pokročilé systémy zahŕňajú Senzory akustickej emisie (AE). ktoré detegujú „prvý dotyk“ medzi orovnávačom a kotúčom, čím sa minimalizuje množstvo odstraňovaného brusiva a predlžuje sa životnosť kotúča.
- Priebežné meranie: Meracia sonda alebo "naskakovacie" meradlo umožňuje CNC merať diel kým sa melie . Systém automaticky upraví konečný posuv mletia na základe údajov v reálnom čase, aby kompenzoval tepelný drift alebo vychýlenie kotúča, čím zaisťuje, že každý diel v dávke je identický.
- Kontrola medzier: Táto funkcia využíva senzory AE na zistenie, kedy sa kotúč chystá dotknúť obrobku, čo umožňuje stroju okamžite prepnúť z rýchleho priblíženia na jemný posuv, čím sa eliminuje „brúsenie vzduchom“ a skracuje sa doba cyklu. 10 % až 20 % .
Konfigurácie viacerých kolies a univerzálna schopnosť
Flexibilita je hlavným trendom CNC brúsenie valcov , najmä pre dielne manipulujúce s rôznymi geometriami dielov.
Vežové hlavy kolies
Hľadajte stroje vybavené a automatická otočná hlava kolies (vežička) . Tieto veže môžu držať viacero kotúčov – napríklad jeden na vonkajšie brúsenie, jeden na vnútorné brúsenie a tretí na čelné brúsenie. CNC riadený Vežička osi B sa môže otáčať do požadovanej polohy s vysokou opakovateľnosťou (napr. ±1 oblúková sekunda ), čo umožňuje úplne dokončiť časť v a jediné nastavenie . Tým sa eliminujú chyby vznikajúce pri spätnom upnutí dielu.
Vnútorné brúsne nadstavce
Aj keď je vaším hlavným zameraním brúsenie vonkajšieho priemeru (vonkajšieho priemeru), s výkyvným alebo namontovaným vežou Vnútorné brúsne (ID) vreteno je a significant advantage. Ensure the CNC can handle the transition between OD and ID cycles seamlessly, including the different speeds and dressing requirements for the smaller ID wheels.
Environmentálne a bezpečnostné funkcie
Vysokorýchlostné brúsenie vytvára jemnú hmlu a potenciálne nebezpečenstvá, ktoré musia byť riadené konštrukciou stroja.
- Úplná príloha: Vysokokvalitná CNC brúska by mala byť úplne uzavretá, aby obsahovala chladiacu kvapalinu v spreji a brúsny prach. Nie je to len kvôli čistote; je to nevyhnutné pre integrované systémy odsávania hmly pracovať efektívne.
- Protipožiarne systémy: Ak používate chladiace kvapaliny na báze oleja pre vysoko presné povrchové úpravy, integr CO2 alebo suchý chemický hasiaci systém je a mandatory safety feature.
- Ergonomické nakladanie: Pri ručnom alebo poloautomatickom nakladaní by výška stola a svetlá výška dverí mali umožňovať ľahký prístup. Pre plne automatizovanú výrobu by mal byť stroj "pripravený na robota" so štandardizovanými rozhraniami (napr. Profibus alebo Ethernet) a automatickými dverami.
Konečný kontrolný zoznam pre výber
Pri dokončovaní svojho výberu overte nasledujúce špecifikácie podľa vašich najnáročnejších požiadaviek na diely:
- Maximálna vzdialenosť medzi stredmi: Zaistite 20% vyrovnávaciu pamäť na najdlhšej časti.
- Hojdačka cez stôl: Skontrolujte, či časť s najväčším priemerom plus priestor pre meradlo pohodlne sedí.
- Priemer kolesa: Väčšie kolesá (napr. 500 mm) vydržia dlhšie a udržujú povrchovú rýchlosť lepšie ako menšie kolesá.
- CNC rozlíšenie: Hľadajte 0,0001 mm možnosť zvýšenia v riadiacom softvéri.
- Dizajn koníka: A jemne nastaviteľný koník (pre korekciu kužeľa) je životne dôležitá pre presnosť dlhého hriadeľa.


