 0086-15068518279 (čínština)/001-5416026691 (angličtina)


 Udeliť
Pri porovnaní brúsnych systémov NC (Numerical Control) a CNC (Computer Numerical Control) CNC valcové brúsky predstavujú rozhodujúci skok v presnosti, opakovateľnosti a efektívnosti výroby . Pre výrobcov, ktorí vyžadujú tesné tolerancie – často v rozmedzí ±0,001 mm – a konzistentný výkon pri veľkoobjemových brúskach, nie sú CNC valcové brúsky len inováciou; sú operačnou chrbticou, ktorá premosťuje priepasť medzi starými systémami NC a plne automatizovanou modernou výrobou.
Pochopenie toho, čo oddeľuje tieto dve technológie – a prečo CNC cylindrické brúsky zaujímajú takú zásadnú úlohu – pomáha inžinierom a tímom obstarávateľov prijímať informované rozhodnutia o investíciách do zariadení a návrhu procesov.
NC vs CNC: Čo sa v skutočnosti líši pod kapotou
NC systémy fungujú na základe vopred dierovanej pásky alebo pevných sekvenčných pokynov. Po načítaní programu ho stroj vykoná bez spätnej väzby alebo samoopravy. Naproti tomu CNC systémy používajú mikroprocesorový ovládač, ktorý nepretržite číta, upravuje a ukladá programy digitálne. Tento architektonický rozdiel má hlboké praktické dôsledky.
| Funkcia | NC systém | CNC systém |
|---|---|---|
| Ukladanie programu | Dierna páska / pevná sekvencia | Digitálna pamäť (neobmedzený počet programov) |
| Spätná väzba v reálnom čase | žiadne | Nepretržitá spätná väzba snímača |
| Úprava parametrov | Vyžaduje sa manuálne preprogramovanie | Úpravy na obrazovke v priebehu niekoľkých sekúnd |
| Kontrola osi | Typicky 2-osové | 2 až 5 osí súčasne |
| Opakovateľnosť | typicky ±0,01 mm | ±0,001 mm alebo lepšie |
| Závislosť operátora | Vysoká | Nízka až stredná |
Konkrétne pri valcovom brúsení sa tieto rozdiely premietajú priamo do kvality povrchovej úpravy, rozmerovej presnosti a času prechodu – tri metriky, ktoré definujú ziskovosť v presnej výrobe.
Prečo? CNC valcové brúsky Obsaďte kritický stred
CNC valcové brúsky sú na priesečníku vysoko presných ručných remeselných a plne automatizovaných výrobných liniek. Sú dostatočne sofistikované na to, aby zvládli zložité geometrie – brúsenie kužeľov, hriadele s viacerými priemermi, tvary závitov – a zároveň dostatočne flexibilné na to, aby ich bolo možné preprogramovať na nový obrobok v priebehu niekoľkých minút a nie hodín.
Táto flexibilita je určujúcou hodnotou. Predstavte si dielňu vyrábajúcu letecké hriadele v dávkach 50 až 200 kusov. NC brúska by vyžadovala fyzickú rekonfiguráciu a potenciálne skúseného nastavovacieho technika pre každé nové číslo dielu. CNC valcová brúska načíta uložený program, spustí automatický cyklus orovnávania kotúča a spustí výrobu – skrátenie času nastavenia z 2–4 hodín na menej ako 30 minút v mnohých reálnych aplikáciách.
Kľúčové procesné schopnosti, s ktorými sa NC nedokáže vyrovnať
- Priebežné meranie: Aktívne meranie počas brúsenia umožňuje riadiacej jednotke automaticky kompenzovať opotrebovanie kotúča a udržiavať priemer v tolerancii bez zásahu operátora.
- Automatické orovnávanie kolies: CNC riadiace jednotky vykonávajú orovnávacie rutiny v naprogramovaných intervaloch, čím zaisťujú konzistentnú geometriu kolies a povrchovú úpravu počas celého výrobného cyklu.
- Viacstupňové cykly brúsenia: Hrubé, polodokončovacie a dokončovacie prechody s rôznymi rýchlosťami posuvu je možné naprogramovať ako jeden automatický cyklus, čím sa optimalizuje rýchlosť úberu materiálu aj konečná kvalita povrchu.
- Komplexné obrysové brúsenie: Simultánna interpolácia osí X a Z umožňuje výrobu zakrivených alebo profilovaných plôch, ktoré sú na štandardnom NC stroji geometricky nemožné.
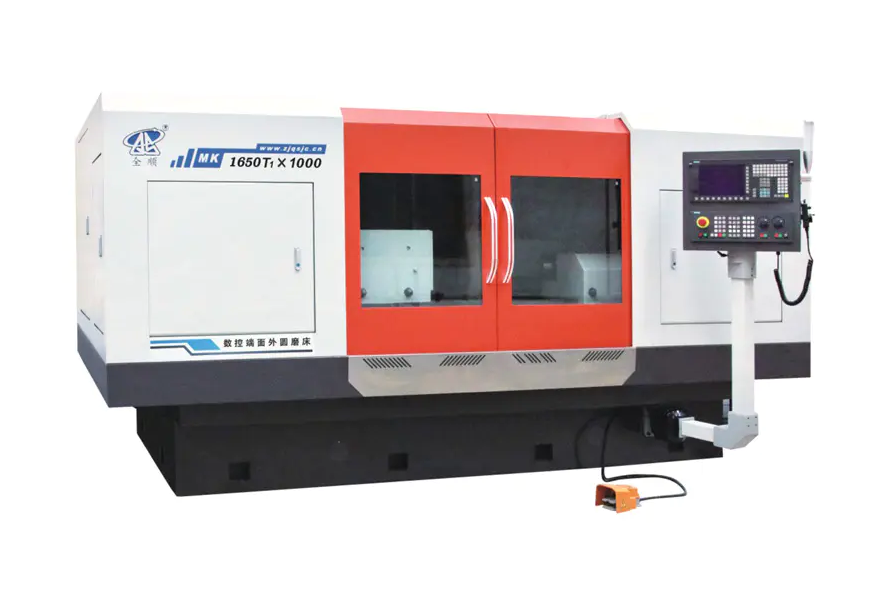
Referenčné hodnoty presnosti: Čo CNC valcové brúsenie V skutočnosti Dosahuje
Presnosť nie je abstraktné tvrdenie – je merateľná a na číslach záleží pri špecifikácii komponentov pre ložiská, hydraulické valce, prevodovky alebo hriadele turbín.
- Rozmerová tolerancia: Výrobné CNC valcové brúsky bežne dosahujú tolerancie priemeru IT5 (približne ±0,001 mm na hriadeli 50 mm), pričom špičkové systémy dosahujú IT4 alebo IT3 v kontrolovanom prostredí.
- Povrchová úprava: Hodnoty Ra 0,2–0,4 µm sú štandardné pri dokončovacom brúsení; s jemnozrnnými kotúčmi a kontrolovanými parametrami je možné dosiahnuť Ra pod 0,1 µm.
- kruhovitosť: CNC systémy s hydrostatickými vretenami pracovnej hlavy môžu dosiahnuť chyby kruhovosti pod 0,2 µm, čo je kritické pre brúsenie ložísk.
- Valcovitosť: Naprieč dĺžkou obrobku 500 mm sú pri správnej kalibrácii stroja a tepelnej kompenzácii dosiahnuteľné odchýlky valcovitosti 1–3 µm.
Na porovnanie, NC cylindrické brúsky zvyčajne poskytujú tolerancie v rozsahu IT7–IT6, čo je dostatočné pre všeobecné mechanické komponenty, ale nedostatočné pre presné ložiská, komponenty vstrekovania paliva alebo hriadele zdravotníckych zariadení.
Odvetvia Kde CNC valcové brúsky Sú Neobchodovateľné
Niekoľko sektorov závisí od CNC valcového brúsenia ako procesne kritického kroku, nie z pohodlia:
Komponenty automobilového hnacieho ústrojenstva
Vačkové hriadele, kľukové hriadele, prevodové hriadele a krúžky snímačov ABS vyžadujú brúsenie na IT5 alebo lepšiu, s povrchovou úpravou pod 0,4 µm Ra. Veľkoobjemoví dodávatelia pre automobilový priemysel zvyčajne prevádzkujú CNC valcové brúsky v automatizovaných bunkách, čím dosahujú časy cyklu pod 90 sekúnd na diel pre hriadele stredného priemeru.
Letectvo a obrana
Pohony podvozku, tvary koreňov lopatky turbíny a cievky hydraulických ventilov vyžadujú extrémnu presnosť a úplnú sledovateľnosť procesu. CNC systémy poskytujú digitálny audit trail – zaznamenávajúci skutočné rýchlosti posuvu, intervaly orovnávania a údaje z meraní počas procesu – ktoré vyžadujú normy kvality pre letecký priemysel.
Výroba ložísk
Brúsenie vnútorných a vonkajších krúžkov pre presné ložiská (triedy ABEC 5, 7 a 9) predstavuje azda najnáročnejšiu aplikáciu pre brúsenie valcov. Ložiská ABEC 7 vyžadujú kruhovitosť do 2,5 µm a tolerancie priemeru ±2,5 µm – dosiahnuteľné len s CNC systémami vybavenými aktívnym meraním a tlmiacimi vibráciami strojových podstavcov.
Výroba zdravotníckych pomôcok
Drieky chirurgických nástrojov, drieky ortopedických implantátov a komponenty dentálnych násadcov sú brúsené z titánových zliatin a nehrdzavejúcej ocele s toleranciou ±0,005 mm alebo menšou. Požiadavky na biokompatibilitu navyše vyžadujú povrchy bez otrepov a škrabancov – výsledky, ktoré úplne závisia od presných, opakovateľných parametrov CNC brúsenia.
CNC valcová brúska Konfigurácie: Prispôsobenie typu stroja aplikácii
Nie všetky CNC cylindrické brúsky slúžia na rovnaký účel. Každá z hlavných konfigurácií sa zameriava na špecifické geometrie obrobku a výrobné scenáre:
| Typ stroja | Typ obrobku | Typická aplikácia |
|---|---|---|
| Univerzálna OD/ID brúska | Vonkajšie a vnútorné priemery | Pracovné dielne, prototyp, zmiešaná výroba |
| Bezhrotá CNC brúska | Tyče, kolíky, valčeky (nie sú potrebné žiadne stredy) | Vysoká-volume pin and roller production |
| CNC brúska vačkového hriadeľa / kľukového hriadeľa | Viaclalokové alebo excentrické hriadele | Komponenty automobilového motora |
| CNC brúska závitov | Závitové hriadele, vodiace skrutky | Presné vodiace skrutky, hriadele guľôčkových skrutiek |
| CNC ponorná brúska | Krátke vlastnosti so špecifickým priemerom | Ložiskové sedlá, brúsenie čapu |
Výber nesprávnej konfigurácie – napríklad použitie univerzálnej OD brúsky pre veľkoobjemovú aplikáciu vačkových hriadeľov – má za následok dva až trikrát dlhšie časy cyklov ako špecializovaná CNC brúska vačkových hriadeľov s C-osovou interpoláciou.
Kritické prevádzkové faktory, ktoré určujú výsledky CNC brúsenia
Vlastníctvo CNC valcovej brúsky automaticky nezaručuje presnosť. Na získanie plnej kapacity stroja je potrebné riadiť niekoľko prevádzkových premenných:
Tepelná stabilita
Brúsenie vytvára teplo, ktoré spôsobuje roztiahnutie rámu obrobku aj stroja. Zmena teploty len o 1 °C v oceľovom hriadeli dlhom 300 mm spôsobí zmenu rozmerov približne 3,5 µm. CNC brúsky používané na submikrónovú prácu vyžadujú chladiacu kvapalinu s kontrolovanou teplotou, protokoly zahrievania stroja 30–60 minút a brúsky s riadenou klímou udržiavané pri teplote 20 °C ±0,5 °C.
Výber a obliekanie kolies
Špecifikácia brúsneho materiálu – typ zrna, veľkosť zrna, tvrdosť spojiva a štruktúra – musí zodpovedať materiálu obrobku, požadovanej povrchovej úprave a rýchlosti úberu. Zle prispôsobené koleso na CNC stroji produkuje rovnako zlé výsledky ako na NC stroji. Parametre orovnávania kotúča (predstih, hĺbka, pomer prekrytia) naprogramované do CNC cyklu sú rovnako dôležité ako samotné parametre brúsenia.
Držanie obrobku a zarovnanie
Brúsenie medzi stredmi vyžaduje správne brúsené a zarovnané úvrate. Hádzanie len 5 µm v strede sa môže premietnuť priamo do chyby kruhovitosti hotového dielu. Pevné opierky pre dlhé obrobky musia byť umiestnené a nastavené správne, pretože CNC riadenie nemôže kompenzovať mechanické vychýlenie v nastavení upínania obrobku.
Integrácia merania počas procesu
Moderné CNC cylindrické brúsky vybavené vzduchovými alebo kontaktnými manometrami merajú priemer obrobku pri brúsení. Meradlo dodáva údaje v reálnom čase do ovládača, ktorý automaticky upravuje prísuv tak, aby kompenzoval opotrebovanie kolesa. Bez tejto spätnoväzbovej slučky musia operátori vykonávať manuálne merania a korekcie, čím sa znovu zavedie ľudská variabilita, ktorú majú CNC systémy eliminovať.
Keď má NC brúsenie stále zmysel
Napriek jasným výhodám CNC systémov si NC cylindrické brúsenie zachováva legitímne aplikácie v špecifických kontextoch:
- Jednoduchá, špecializovaná výroba: Jednozložková veľkosériová výroba geometricky jednoduchého dielu (napr. hladkého valcového čapu s toleranciou IT7) nemusí ospravedlniť vyššie náklady a zložitosť CNC zariadení.
- Nízkorozpočtové servisy: Zariadenia vykonávajúce príležitostnú internú renováciu opotrebovaných hriadeľov, kde sú prípustné tolerancie ±0,01–0,02 mm, dokážu efektívne prevádzkovať NC brúsky.
- Regióny s obmedzenou odbornosťou CNC: V niektorých výrobných prostrediach sú preferované NC stroje, pretože sa spoliehajú skôr na mechanické zručnosti než na znalosti programovania – aj keď je to čoraz zriedkavejšie, keďže školenie operátorov CNC sa stalo široko dostupným.
Pre akúkoľvek aplikáciu vyžadujúcu užšie tolerancie ako IT6, zložité geometrie, viaceré varianty dielov alebo zdokumentovanú sledovateľnosť procesu je NC brúsenie funkčne nedostatočné – nie je alternatívou šetriacou náklady.
Integrácia s modernými výrobnými ekosystémami
CNC cylindrické brúsky čoraz viac nefungujú ako samostatné stroje, ale ako sieťové uzly v digitálnych výrobných prostrediach. Táto integračná schopnosť chýba v systémoch NC a predstavuje ďalší rozmer technologickej medzery:
- Konektivita DNC (Direct Numerical Control): Programy sa prenášajú z centrálneho servera do riadiacej jednotky stroja, čím sa eliminuje ručné načítavanie programov a znižuje sa riziko používania zastaraných programov dielov.
- Export údajov SPC: Priebežné merania meradla sa zaznamenávajú a exportujú do softvéru na štatistické riadenie procesu, čo umožňuje monitorovanie Cpk v reálnom čase a včasnú detekciu posunu procesu – ešte predtým, než sa vyrobia diely, ktoré sú mimo tolerancie.
- Integrácia robota: CNC brúsky so štandardizovanými komunikačnými rozhraniami (OPC-UA, MTConnect) môžu byť integrované do automatizovaných nakladacích/vykladacích buniek, čo umožňuje bezproblémové brúsenie počas mimosmeny.
- Prediktívna údržba: Senzory vibrácií a monitorovanie zaťaženia vretena dodávajú dáta do analytických platforiem, ktoré predpovedajú zasklenie kolies, opotrebovanie ložísk alebo problémy so systémom chladenia skôr, ako spôsobia šrot alebo poškodenie stroja.
Plne integrovaná CNC valcová brúsna bunka môže znížiť mieru šrotu o 60–80 % v porovnaní s NC procesmi závislými od operátora , na základe zdokumentovaných prípadových štúdií v prostrediach automobilových dodávateľov, kde sa hodnoty Cpk zlepšili z menej ako 1,0 na viac ako 1,67 po prechode na CNC s aktívnym meraním.
Výber a CNC valcová brúska : Kontrolný zoznam praktických špecifikácií
Pri hodnotení CNC valcových brúsok pre konkrétnu aplikáciu je potrebné overiť nasledujúce parametre špecifikácie vzhľadom na výrobné požiadavky:
- Dĺžka brúsenia a priemer otáčania: Uistite sa, že kapacita stroja pokrýva maximálne rozmery obrobku s rezervou.
- Presnosť vretena pracovnej hlavy a koníka: Vyžiadajte si špecifikácie hádzania; presné aplikácie vyžadujú hádzanie vretena pod 1 µm.
- Počet CNC osí: Dvojosová (X, Z) pokrýva väčšinu valcových prác; pridať os C pre neokrúhle formy, os B pre vnútorné brúsne nadstavec otočný.
- Konfigurácia hlavy kolesa: Jednokolesové, dvojité alebo viackolesové hlavy ovplyvňujú flexibilitu; dvojité hlavy umožňujú súčasné OD a ID brúsenie.
- Merací systém: Pre presnosť sa uprednostňuje meranie vzduchu počas procesu; postprocesné meranie s automatickou spätnou väzbou posunu je minimum pre bezobslužnú prevádzku.
- Platforma ovládača: Overte dostupnosť cyklov brúsenia špecifických pre aplikáciu (oscilácia, ponor, posuv) a kompatibilitu so systémami DNC závodu.
- Filtrácia chladiaceho systému: Jemnozrnné brúsenie pre Ra pod 0,2 µm vyžaduje chladiacu kvapalinu filtrovanú na 10 µm alebo jemnejšiu, aby sa zabránilo poškriabaniu povrchu abrazívnymi časticami.


