 0086-15068518279 (čínština)/001-5416026691 (angličtina)


 Udeliť
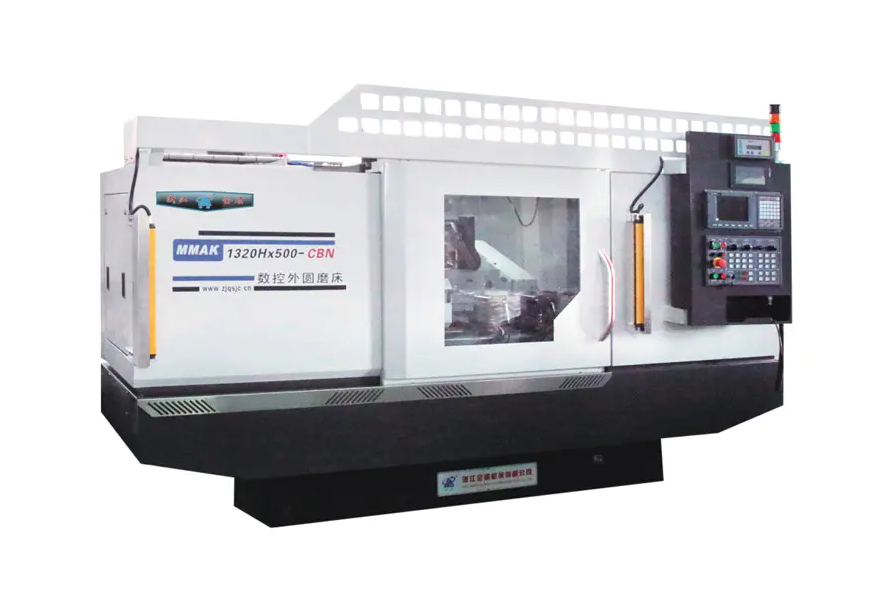
Ak chcete použiť CNC brúsku na valce, musíte najskôr upnúť obrobok a nastaviť nástroj. Potom zadajte alebo zavolajte program obrábania (G-kód) do systému CNC. Pomocou ovládacieho panela nastavte otáčky brúsneho kotúča, rýchlosť posuvu a chladiaci systém. Nakoniec spustite režim automatického cyklu pre presné brúsenie. Hlavnou operáciou je zabezpečenie presného prispôsobenia medzi osou obrobku a trajektóriou pohybu brúsneho kotúča, aby sa dosiahli rozmerové tolerancie na úrovni mikrónov a požiadavky na drsnosť povrchu.
Pochopenie základných komponentov CNC valcovej brúsky
Pred ponorením sa do prevádzkového procesu je nevyhnutné pochopiť základnú štruktúru presného brúsneho zariadenia. A CNC brúska na valce pozostáva hlavne z lôžka, vreteníka (poháňajúceho rotáciu obrobku), koníka, hlavy brúsneho kotúča (uchytenie brúsneho kotúča) a rozhodujúceho CNC systému číslicového riadenia.
CNC systém: Zodpovedá za riadenie prepojenia medzi osou X (posuv brúsneho kotúča) a osou Z (pozdĺžny pohyb stola).
Servo pohon: Zaisťuje stabilitu presnosti posuvu, priamo ovplyvňuje účinok vonkajšieho valcového brúsenia.
Podrobné prevádzkové postupy pre CNC valcovú brúsku
1. Zapnutie a návrat pôvodu
Po zapnutí je potrebné vykonať operáciu "nulový návrat". To umožňuje CNC brúske vytvoriť svoj mechanický súradnicový systém, čím sa zabezpečí absolútna presnosť následných dráh obrábania.
2. Upínanie a zarovnávanie obrobku
Vyberte podperu stredového otvoru alebo upínanie skľučovadla podľa tvaru obrobku. Pomocou číselníka skontrolujte radiálne hádzanie obrobku, aby ste zaistili hladkosť osi otáčania.
3. Programovanie a zadávanie
Importujte obrábací program pomocou manuálneho zadávania údajov (MDI) alebo USB flash disku. Program musí obsahovať:
- Nastavenie lineárnej rýchlosti brúsneho kotúča
- Parametre segmentovaného posuvu pre hrubé brúsenie, jemné brúsenie a beziskrové brúsenie
- Kompenzačné údaje pre orovnávanie brúsneho kotúča
4. Nastavenie nástroja a nastavenie súradníc obrobku
Určte referenčnú polohu brúsneho kotúča a povrchu obrobku pomocou nastavovača nástrojov alebo metódy "iskrovej skúšky". Tento krok určuje počiatočnú presnosť CNC obrábania.
5. Automatické obrábanie a chladenie
Spustite trysku chladiacej kvapaliny (zarovnajte ju s bodom brúsenia) a kliknite na "Cycle Start". Operátori musia monitorovať proces brúsenia prostredníctvom monitorovania zvuku a iskier.
Základné prvky na zlepšenie kvality obrábania na CNC valcových brúskach
Jednoduché spoliehanie sa na automatizačné programy pri prevádzke nestačí CNC brúska na valces . Na dosiahnutie submikrónovej presnosti obrábania je potrebná hĺbková optimalizácia v troch rozmeroch: stav kolesa, kontrola tepelnej deformácie a nulový bod polohovania.
1. Presné orovnávanie a údržba vlastností brúsneho kotúča
Mikroštruktúra brúsneho kotúča priamo určuje povrchovú úpravu vonkajšieho cylindrického brúsenia. Zatiaľ čo CNC systém môže riadiť posuv, nedokáže automaticky zmeniť stav otupenia brúsneho kotúča.
Technické detaily: Ostrosť diamantového orovnávača musí byť zachovaná. Pozdĺžny posuv pri orovnávaní by mal byť flexibilne nastavený podľa požiadaviek na hrubovanie a dokončovacie brúsenie — na hrubé orovnávanie je možné použiť väčší posuv, aby sa zlepšila efektivita rezania, zatiaľ čo na dokončovanie je potrebný veľmi malý posuv, aby sa vyvolalo mikrobrúsenie hrán na povrchu brúsneho kotúča.
Hodnota: Pravidelné a vedecké ošetrovanie účinne zabraňuje vzniku škvŕn na povrchu (vlnité čiary) a výrazne znižuje riziko popálenín od brúsenia.
2. Dynamická tepelná stabilita a riadenie chladiacej kvapaliny
Brúsenie je v podstate vysokoenergetický proces odstraňovania, ktorý vytvára značné teplo pri brúsení. V zariadeniach na presné brúsenie je tepelná deformácia „skrytým zabijakom“, ktorý vedie k rozmerovým odchýlkam.
Technické detaily: Chladiaca kvapalina nielen ochladzuje povrch, ale tiež zmýva brúsne nečistoty a zabraňuje upchávaniu kotúča. Odporúča sa systém chladenia s konštantnou teplotou, aby sa zabezpečilo, že teplota chladiacej kvapaliny kolíše v súlade s teplotou lôžka stroja. Súčasne musí byť uhol dýzy chladiacej kvapaliny presne zameraný na "klinovitú oblasť" brúsnej zóny, aby sa maximalizovala výmena tepla.
Hodnota: Dobré riadenie tepelnej rovnováhy účinne riadi radiálnu tepelnú rozťažnosť obrobku, čím sa zabezpečí, že rozmerová konzistencia zostane v rámci minimálnych tolerancií počas nepretržitého obrábania série dielov.
3. Fyzický údaj a integrita stredovej diery
Pre CNC brúska na valces pri použití stredových podpier je stredový otvor obrobku jeho rotačný geometrický základ.
Technické detaily: Pred upnutím musia byť stredové otvory na oboch koncoch obrobku dôsledne skontrolované, či neobsahujú preliačiny, oxidy alebo triesky. Odporúča sa použiť vysoko presné brúsené stredy a na kontaktné plochy naniesť špeciálne vysokotlakové mazivo. Ak má stredový otvor geometrickú chybu 0,01 mm, po rotačnom zväčšení sa chyba odrážaná v zaoblení obrobku môže exponenciálne zvýšiť.
Hodnota: Zabezpečenie čistoty a kruhovitosti referenčnej polohy je základom pre dosiahnutie vysokej koaxiálnosti a vysokej kruhovitosti obrábania a je tiež predpokladom pre maximalizáciu opakovateľnosti CNC systému.
Bezpečnostné opatrenia: Pri prevádzke automatizovaného brúsneho zariadenia je potrebné nosiť vhodné ochranné prostriedky. Je prísne zakázané otvárať bezpečnostné dvierka, keď sa brúsny kotúč otáča vysokou rýchlosťou, a brúsny kotúč by sa mal pravidelne kontrolovať na praskliny, aby sa predišlo riziku výbuchu pri vysokej rýchlosti otáčania.
Dokonalé používanie CNC valcových brúsok vyžaduje nielen pochopenie softvérového programovania, ale aj citlivosť na mechanickú montáž a parametre procesu.


