 0086-15068518279 (čínština)/001-5416026691 (angličtina)


 Udeliť
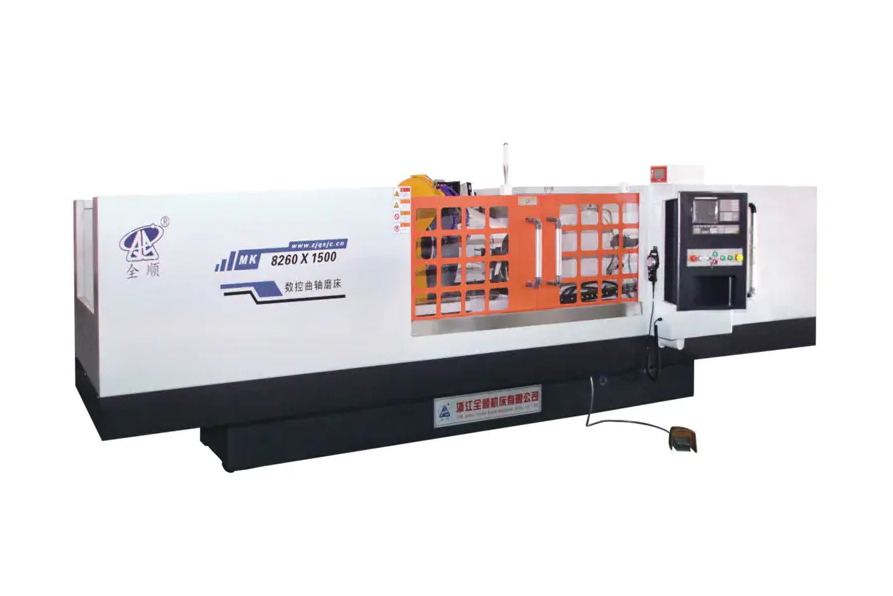
Hodnotenie presnosti a opakovateľnosti a CNC brúska na kľukový hriadeľ vyžaduje systematické meranie rozmerová presnosť, geometrické tolerancie a konzistencia procesu vo viacerých cykloch obrábania. Základný prístup kombinuje sondovanie na stroji, verifikáciu CMM (Coordinate Measuring Machine) a analýzu štatistického riadenia procesov (SPC). Dobre kalibrovaná CNC brúska kľukového hriadeľa by mala dosiahnuť kruhovitosť v rozmedzí ±0,001 mm , tolerancia priemeru v rámci ±0,002 mm a Cpk hodnotu 1,33 alebo vyššie považovať za schopné výroby.
Proces hodnotenia nie je jednorazová kontrola – je to štruktúrovaný protokol, ktorý zahŕňa kvalifikáciu stroja, kontrolu obrobku a dlhodobú analýzu spôsobilosti.
Kľúčové presné metriky pre CNC brúsenie kľukového hriadeľa
Pred spustením akéhokoľvek testu je nevyhnutné definovať, ktoré parametre predstavujú "presnosť" brúsky kľukového hriadeľa. Tieto metriky priamo ovplyvňujú výkon motora a životnosť komponentov.
- Tolerancia priemeru denníka: Typicky ±0,002–0,005 mm pre vysokovýkonné kľukové hriadele.
- Kruhovitosť (kruhovitosť): Mala by byť v rozmedzí 0,001–0,003 mm pre hlavné a kolíkové čapy.
- Valcovitosť: Meria odchýlku kužeľa a valca pozdĺž dĺžky čapu, zvyčajne ≤0,002 mm.
- Drsnosť povrchu (Ra): Cieľová hodnota Ra ≤ 0,4 µm pre kontaktné plochy ložísk.
- Presnosť hodu pinom denníka: Odchýlka stredu čapu vzhľadom na hlavnú os, zvyčajne ≤0,005 mm.
- Uhlové umiestnenie kolíkov: Rozhodujúce pre časovanie motora; uhlová chyba by nemala presiahnuť ±0,05°.
Tieto metriky tvoria plán merania. Každý hodnotiaci protokol musí obsahovať vhodný nástroj a metódu.
Kvalifikácia stroja: Východiskový bod
Pred začatím brúsenia obrobku musí byť samotný stroj overený geometrickými a dynamickými kvalifikačnými skúškami. Tieto testy stanovujú, či mechanická konštrukcia stroja môže podporovať nárokované tolerancie.
Testy geometrickej presnosti
Pomocou laserového interferometra alebo presnej guľôčkovej tyče skontrolujte:
- Priamosť osi priečnej osi hlavy brúsneho kotúča (os X): cieľ ≤ 0,002 mm/300 mm
- Rovnobežnosť medzi osou hriadeľa kolesa a osou pracovnej hlavy/koníka: ≤ 0,003 mm/500 mm
- Hádzanie vretena brúsneho kotúča: ≤ 0,001 mm
- Hádzanie vretena pracovnej hlavy: ≤ 0,002 mm
Posúdenie tepelnej stability
Tepelný drift je hlavným zdrojom rozmerových chýb pri CNC brúsení. Nechajte stroj bežať pri prevádzkovej teplote aspoň po dobu 60 – 90 minút pred vykonaním presných meraní. Merajte tepelný posun na brúsnom vretene pomocou kapacitného snímača v 15-minútových intervaloch. Stabilný stroj by mal vystavovať menej ako 0,003 mm tepelného posunu po zahriatí.
Meranie na stroji: Presné riadenie v reálnom čase
Moderné CNC brúska na kľukový hriadeľs integrovať meracie systémy počas procesu, ktoré nepretržite merajú priemer obrobku počas brúsenia. Táto aktívna spätná väzba je najpriamejšou metódou na riadenie rozmerovej presnosti.
Na vyhodnotenie účinnosti meradla na stroji:
- Zbrúste skúšobný čap na nominálny priemer a zaznamenajte údaj z meradla pri iskre.
- Odstráňte obrobok a zmerajte ten istý čap pomocou kalibrovaného vzduchového meradla alebo CMM.
- Vypočítajte rozdiel medzi meraním na stroji a offline meraním.
- Opakujte to v 10 po sebe nasledujúcich častiach, aby ste určili chybu korelácie meradla.
Dobre fungujúce meradlo počas procesu by malo korelovať s výsledkami CMM ±0,001 mm . Odchýlky nad túto hranicu indikujú opotrebovanie meradla, problémy s montážou alebo kontamináciu chladiacej kvapaliny.
Kontrola po procese pomocou CMM a testeru kruhovitosti
Meranie mimo stroj poskytuje najobjektívnejšie údaje na vyhodnotenie presnosti. Nevyhnutné sú dva nástroje:
Súradnicový merací stroj (CMM)
Kontrola CMM zachytáva priemer, valcovitosť a presnosť vrhania. Na vyhodnotenie kľukového hriadeľa je vhodnejšia skenovacia sonda ako sonda s dotykovým spúšťačom, pretože zbiera stovky bodov na čape a poskytuje štatisticky robustné údaje. Zmerajte minimálne 3 prierezy na žurnál (oba konce a stred) s použitím min 36 bodov na prierez .
Tester kruhovitosti/formy
Špeciálny tester kruhovitosti (typ Taylor Hobson alebo ekvivalent) poskytuje oveľa vyššie rozlíšenie pre kruhovitosť a zvlnenie povrchu ako CMM. Používa presné vreteno s uhlovou neistotou nižšie 0,01 oblúkových sekúnd . Tento nástroj je nevyhnutný na hodnotenie:
- Chyba kruhovosti podľa ISO 12181
- Lobing (nepárne číslo harmonické chyby spôsobené bezcentrovým upínaním)
- Zvlnenie (chyby strednej priestorovej frekvencie spojené s chvením kolies)
Testovanie opakovateľnosti: Prístup Gauge R&R a SPC
Opakovateľnosť nie je len o jednej dobrej časti – je o konzistentný výstup v rámci výrobného cyklu . Túto schopnosť definujú dve štruktúrované metódy:
Opakovateľnosť a reprodukovateľnosť meradla (Gauge R&R)
Táto štúdia oddeľuje variácie meracieho systému od variácií skutočnej časti. Postup:
- Vyberte 10 čapov kľukového hriadeľa v rozsahu očakávaného priemeru.
- Nechajte 2 až 3 operátorov, aby zmerali všetkých 10 častí, každú 3-krát v náhodnom poradí.
- Vypočítajte %GRR = (variácia meracieho R&R / celková variácia) × 100.
Kritériá prijatia: %GRR ≤ 10 % je vynikajúci; 10–30 % je okrajová hodnota; nad 30 % si vyžaduje nápravné opatrenie predtým, ako budú výrobné údaje dôveryhodné.
Štatistické riadenie procesov (SPC) a spôsobilosť procesov
Brúsiť minimálne 25–30 po sebe idúcich kľukových hriadeľov za kontrolovaných podmienok a zaznamenajte priemer hlavného čapu pre každú časť. Vyneste údaje do grafu X-bar a R a potom vypočítajte:
- Cp (Schopnosť procesu): Rozpätie opatrení vzhľadom na toleranciu. Cieľová Cp ≥ 1,67.
- Cpk (Index spôsobilosti procesu): Účty pre centrovanie procesov. Cieľová Cpk ≥ 1,33 pre štandardnú produkciu; ≥ 1,67 pre kritické časopisy.
- Smerodajná odchýlka (σ): Mala by byť pod 1/6 obojstrannej tolerancie.
Zhrnutie hodnotenia: Metriky a akceptačné prahy
| Parameter | Metóda merania | Hranica prijatia |
|---|---|---|
| Priemer denníka | CMM / Air Gauge | ±0,002 mm |
| Okrúhlosť | Okrúhlosť Tester | ≤ 0,001 mm |
| Valcovitosť | Skenovanie CMM | ≤ 0,002 mm |
| Drsnosť povrchu Ra | Kontaktujte Profilometer | ≤ 0,4 um |
| Presnosť hodu kolíkov | CMM | ≤ 0,005 mm |
| Uhlová poloha kolíka | CMM / Rotačný kódovač | ≤ ±0,05° |
| Schopnosť procesu (Cpk) | Analýza SPC | ≥ 1,33 |
| Gauge R&R (%) | Gauge R&R Study | ≤ 10 % |
| Korelácia meradla na stroji | vs. CMM offline | ± 0,001 mm |
Bežné zdroje straty presnosti a ako ich identifikovať
Keď výsledky hodnotenia presahujú vyššie uvedené prahové hodnoty, musí sa systematicky vysledovať hlavná príčina. Najbežnejšie zdroje zníženej presnosti v CNC brúska na kľukový hriadeľs zahŕňajú:
- Nevyváženosť kolesa alebo chyby orovnávania: Spôsobuje stopy chvenia viditeľné v kruhových profiloch ako vysokofrekvenčné lobovanie. Riešenie: vyvážte koleso a znova ho oblečte jemnejším olovom.
- Opotrebenie ložísk pracovnej hlavy alebo koníka: Prejavuje sa zvýšeným hádzaním na rotujúcom obrobku. Zistiteľné pomocou presného číselníka na čele vretena.
- Tepelný rast počas dlhých výrobných sérií: Identifikované podľa trendov údajov CMM v priebehu času – ak sa priemer postupne posúva jedným smerom, je potrebná tepelná kompenzácia alebo cyklus zahrievania.
- Nekonzistentnosť upevnenia alebo upnutia: Výsledkom je odchýlka od dielu k dielu v presnosti hodu. Pomocou momentového kľúča skontrolujte konzistentnú upínaciu silu a zopakujte meranie.
- Chyba interpolácie CNC ovládača: Prejavuje sa ako chyby uhlovej polohy v čapoch kolíkov. Overte to kontrolou rozlíšenia kódovača osi C a nastavení kompenzácie vôle.
Stanovenie harmonogramu pravidelného prehodnocovania
Jednorazová kvalifikácia nestačí na dlhodobé zabezpečenie výroby. Hodnotenie presnosti by sa malo riadiť stupňovitým harmonogramom:
- Každá výrobná zmena: Overte koreláciu meradla počas procesu pomocou referenčného hlavného prstencového meradla. Skontrolujte prvú a poslednú časť cyklu pomocou CMM.
- Týždenne: Spustite 10-dielnu vzorku SPC a prepočítajte Cpk. Skontrolujte stav kotúča a opotrebovanie orovnávacieho nástroja.
- Mesačne: Vykonajte úplný audit geometrickej presnosti pomocou testovania laserovým interferometrom a guľovou tyčou.
- Ročne alebo po väčšej údržbe: Kompletná rekvalifikácia stroja vrátane tepelnej stability, hádzania vretena a štúdie Gauge R&R.
Analýza trendov z týchto pravidelných kontrol umožňuje proaktívnu údržbu predtým, ako sa presnosť zníži pod špecifikáciu – výrazne znižuje mieru šrotu a neplánované prestoje.


