 0086-15068518279 (čínština)/001-5416026691 (angličtina)


 Udeliť
Priama odpoveď
A brúska funguje tak, že sa brúsny kotúč otáča vysokou rýchlosťou proti obrobku, aby sa odstránil materiál oterom, pričom sa povrch vytvaruje na presné rozmerové tolerancie. Brúsne zrná kotúča fungujú ako tisícky mikrobrúsnych hrán, z ktorých každá pri každom prechode odrezáva drobné úlomky materiálu.
Základný mechanizmus
Fyzika za odstraňovaním materiálu
Brúska vo svojom základe premieňa rotačnú energiu na abrazívne rezanie. Brúsny kotúč sa točí pri povrchových rýchlostiach typicky medzi 20 a 45 m/s , pritlačenie na obrobok kontrolovanou silou. Každé brúsne zrno – zvyčajne oxid hlinitý, karbid kremíka alebo kubický nitrid bóru (CBN) – pôsobí ako jednobodový rezný nástroj pracujúci v mikroskopickom meradle.
Keď sa zrno dotkne obrobku, postupne sa dejú tri veci:
- Elastická deformácia — zrno pred začiatkom rezania stlačí povrch
- Plastové oranie — materiál sa tlačí do strán a vytvára hrbolčeky
- Tvorba triesok — zrno strihá mikroúlomky zbavené základného materiálu
Tento proces sa opakuje miliónkrát za minútu po celej ploche kotúča, čím vzniká charakteristické hladké brúsenie, ktorým je známe. Bežne sa dosahujú hodnoty drsnosti povrchu Ra 0,1 až 1,6 mikrometra – jemnejšie ako akékoľvek sústruženie alebo frézovanie.
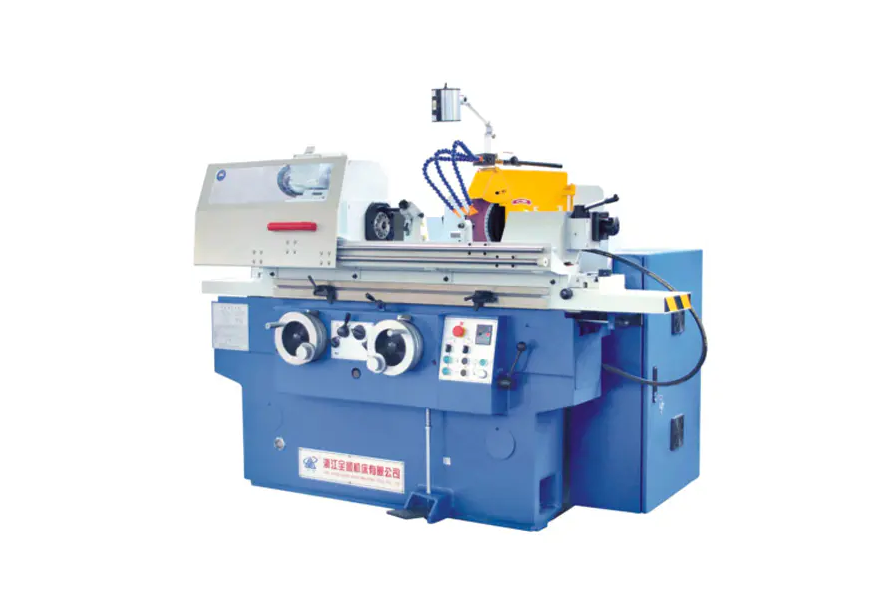
45 m/s
Typická maximálna povrchová rýchlosť kolesa
Ra 0,1 μm
Dosiahnuteľná drsnosť povrchu
0,001 mm
Rozsah tolerancie rozmerov
Anatómia
Kľúčové komponenty a čo robia
Brúsny kotúč
Rezný nástroj. Skladá sa z brúsnych zŕn navzájom spojených (sklovité, živicové alebo gumové spoje). Trieda kotúča (tvrdosť) a štruktúra (rozstup zŕn) sa vyberá na základe požiadaviek na materiál a povrchovú úpravu.
Hlava kolesa / vreteno
Obsahuje motor vretena a ložiská, ktoré otáčajú koleso. Tuhosť vretena je kritická – už 0,001 mm hádzania spôsobuje chvenie na hotovom povrchu.
Pracovný stôl
Drží a posúva obrobok. Na plošných brúskach sa stôl pohybuje tam a späť alebo sa otáča. Na valcových brúskach sa stôl pohybuje pozdĺž osi Z, zatiaľ čo sa obrobok otáča.
Dresser
Diamantový nástroj, ktorý pravidelne preostruje brúsny kotúč odlamovaním matných zŕn a obnovením geometrie kotúča. Bez orovnávania účinnosť brúsenia prudko klesá a kvalita povrchu sa zhoršuje.
Chladiaci systém
Dodáva reznú kvapalinu (vodou rozpustný olej alebo syntetické chladivo) pri prietokoch 20 až 100 l/min do brúsnej zóny. Chladiaca kvapalina znižuje teplo (teploty v zóne brúsenia môžu lokálne presiahnuť 1000 degC), preplachuje triesky a maže rez.
Mechanizmus podávania
Ovláda, ako hlboko kotúč zaberá s obrobkom (prísuv / hĺbka rezu). Mechanizmy presného posuvu sa rozlišujú v krokoch po 0,001 mm, čo umožňuje odstraňovanie mikromateriálu, ktoré odlišuje brúsenie od hrubších procesov rezania.
Typy strojov
Hlavné typy a ich pracovné princípy
Rôzne geometrie vyžadujú zásadne odlišné konfigurácie stroja. Nižšie sú uvedené štyri najbežnejšie typy používané v priemyselnej výrobe:
| Typ stroja | Pohyb obrobku | Pohyb kolesa | Typická tolerancia | Spoločná aplikácia |
| Plošná brúska | Piestový alebo otočný stôl | Otáča sa, posúvanie nadol | /- 0,005 mm | Ploché dosky, formy, nástroje |
| Valcová brúska | Otáča sa medzi stredmi | Otáča sa, axiálne prechádza | /- 0,002 mm | Hriadele, čapy, valčeky |
| Bezhrotá brúska | Privádzané cez regulačné koleso | Regulačný kotúč brúsneho kotúča | /- 0,001 mm | Tyče, rúry, veľkoobjemové diely |
| Vnútorná brúska | Otáča sa (alebo sa drží nehybne) | Malé koleso sa otáča vo vnútri otvoru | /- 0,003 mm | Ložiskové krúžky, hydraulické valce |
Hlboký ponor
Ako bezhroté brúsenie dosahuje výnimočný výkon
Bezhroté brúsenie je najproduktívnejšia forma valcového brúsenia, pretože úplne eliminuje upnutie dielu. Obrobok spočíva na čepeli medzi dvoma kolesami:
- Brúsny kotúč (veľký, vysokorýchlostný) robí skutočné rezanie rýchlosťou až 60 m/s
- Regulačné koleso (menší, naklonený o 1 až 6 stupňov) ovláda rýchlosť otáčania dielu a rýchlosť axiálneho posuvu
Naklonením regulačného kolesa sa súčiastka súčasne otáča a axiálne posúva cez stroj – metóda nazývaná brúsenie „priesuvom“. Produkčná bezhrotá brúska dokáže spracovať viac ako 1 000 malých valcových častí za hodinu bez nakladania/vykladania operátora medzi časťami.
Vďaka tomu je bezhroté brúsenie štandardným procesom pre veľkoobjemové komponenty, ako sú drieky automobilových ventilov (tolerancie /- 0,003 mm pri priemere 6 mm) a ložiskové valčeky.
Riadenie procesov
Kritické parametre, ktoré riadia výkon brúsenia
Výsledky brúsenia sú určené štyrmi vzájomne sa ovplyvňujúcimi procesnými premennými. Porušenie ktorejkoľvek z nich spôsobuje buď zlú povrchovú úpravu, rozmerovú chybu alebo tepelné poškodenie (popálenie).
Rýchlosť kolies (Vs)
Vyššia rýchlosť kotúča znamená, že každé zrno odoberá tenšiu triesku, čím sa znižujú rezné sily a zlepšuje sa povrchová úprava – ale zvyšuje sa tvorba tepla. Z tohto dôvodu CBN kotúče pracujú pri rýchlosti 80 až 120 m/s pri vysokorýchlostnom brúsení (HSG).
Rýchlosť obrobku (Vw)
Rýchlejší pohyb obrobku zvyšuje rýchlosť úberu materiálu (MRR), ale zvyšuje zaťaženie trieskami. Pomer otáčok Vs/Vw sa typicky pohybuje od 60:1 do 120:1 pri aplikáciách presného brúsenia.
Hĺbka rezu (ae)
Hrubovacie priechody môžu používať ae = 0,05 mm; dokončovacie pasy používajú 0,002 až 0,005 mm. Prechody iskier (nulový prísuv) na konci cyklu umožňujú, aby sa výchylka stroja vrátila späť, čím sa zlepšuje rozmerová presnosť.
Špecifická miera odstraňovania materiálu (Q'w)
Vyjadrené v mm3/mm/s, toto je rozhodujúca metrika produktivity. Moderné CNC brúsky optimalizujú Q'w v reálnom čase pomocou monitorovania výkonu, aby zostali blízko prahu horenia bez toho, aby ho prekročili.
Spoločná výzva
Tepelné poškodenie: Riziko, ktoré musí zvládnuť každá operácia brúsenia
Brúsenie vytvára intenzívne lokalizované teplo — až 1500 degC v kontaktnej zóne zrna-obrobok v extrémnych prípadoch - trvajúcich len mikrosekundy na kontakt zrna. Ak sa teplo nemôže rozptýliť dostatočne rýchlo, spôsobí to:
- Popálenie pri brúsení — oxidácia povrchu, viditeľná ako modré/hnedé sfarbenie, čo naznačuje mikroštrukturálne zmeny
- Zvyškové napätie v ťahu — čo výrazne znižuje únavovú životnosť komponentov z tvrdenej ocele
- Opätovné spevnenie alebo zmäkčenie povrchu — zmena profilu tvrdosti, na dosiahnutie ktorého bolo navrhnuté tepelné spracovanie
Prevencia tepelného poškodenia vyžaduje kombináciu aplikácie agresívneho chladiva (vysokotlakové trysky pri 50 až 80 baroch v niektorých aplikáciách v letectve), správny výber kotúča (otvorená štruktúra pre voľné rezanie) a konzervatívne rýchlosti úberu materiálu pri dokončovacích prechodoch.
Analýza Barkhausenovho hluku a röntgenová difrakcia sa používajú v priemyselných odvetviach kritických pre kvalitu (ložiská, letecký priemysel) na nedeštruktívne overenie toho, že brúsené povrchy sú bez zvyškového ťahového napätia po obrábaní.
Sprievodca výberom
Výber správneho brusiva pre materiál
Výber kolies je najväčšou pákou na produktivitu a kvalitu povrchu. Nesprávne brúsivo má nielen nízku výkonnosť, ale môže spáliť alebo prasknúť obrobok.
| Typ brúsneho materiálu | Najlepšie pre | Vyhnite sa zapnutiu | Relatívne náklady |
| Oxid hlinitý (Al2O3) | Oceľ, rýchlorezná oceľ, železné kovy | Karbid, keramika | Nízka |
| Karbid kremíka (SiC) | Liatina, neželezné, keramika, kameň | Kalená oceľ (chemicky reaguje) | Nízka-Medium |
| Kubický nitrid bóru (CBN) | Kalená oceľ (nad 45 HRC), superzliatiny | Mäkká oceľ, hliník | Vysoká |
| Diamantový | Karbid, keramika, glass, composites | Oceľ (difúzia uhlíka spôsobuje rýchle opotrebovanie) | Veľmi vysoká |
Moderná technológia
Ako CNC riadenie zmenilo presnosť brúsenia
Moderné CNC brúsky integrujú spätnú väzbu s uzavretou slučkou, ktorej sa konvenčné stroje nedokážu vyrovnať. Medzi kľúčové technológie patria:
- Priebežné meranie — vzduchové alebo kontaktné sondy merajú priemer obrobku pri aktívnom brúsení, pričom automaticky nastavujú prísuv tak, aby dosiahli cieľové rozmery v rozmedzí 0,001 mm
- Senzory akustickej emisie — detekovať vysokofrekvenčný signál pri prvom kontakte kotúča s obrobkom alebo orovnávačom, čím sa eliminuje čas brúsenia vzduchom a zisťuje sa zlomenie kotúča
- Adaptívne riadenie rýchlosti posuvu — Monitorovanie výkonu vretena posiela dáta späť do CNC, aby sa udržala konštantná rýchlosť úberu materiálu, keď sa koleso opotrebováva
- Automatické vyváženie kolies — dynamické vyvažovače vo vnútri okolku kolesa korigujú nevyváženosť v reálnom čase a znižujú vibrácie pod 1 g pri prevádzkovej rýchlosti
Moderná CNC cylindrická brúska dokáže dokončiť cyklus brúsenia hriadeľa za menej ako 90 sekúnd s hodnotami Cpk nad 1,67 – procesná schopnosť, ku ktorej sa ručné brúsenie v dávkovom režime nedá priblížiť.
Praktický návod
Čo musia operátori skontrolovať pred každým chodom brúsenia
Aj ten najlepší stroj produkuje šrot, ak sa vynechajú predprevádzkové kontroly. Nasledujúci kontrolný zoznam pokrýva položky s najväčším vplyvom:
- Vykonajte a prstencový test na brúsnom kotúči — jasný kovový tón nenaznačuje žiadne praskliny; tupé žuchnutie znamená, že koleso sa musí vyradiť
- Overte koleso Hodnotenie RPM prekračuje maximálne otáčky vretena o bezpečnostnú rezervu minimálne 25 %
- Skontrolujte chladiacu kvapalinu koncentrácie a prietoku pred naštartovaním — degradovaná chladiaca kvapalina spôsobuje popálenie aj pri konzervatívnych parametroch
- Oblečte si koleso na začiatku každej novej práce alebo po viac ako 30 minútach nečinnosti, aby sa obnovila ostrosť rezu
- Potvrďte obrobok tuhosť upevnenia — obrobok, ktorý vibruje, spôsobuje chvenie pri frekvenciách 500 až 2 000 Hz, čo ničí povrchovú úpravu
- Skontrolujte ochrana pred iskrami a ochrana kolies — brúsne iskry môžu preletieť 3 až 5 metrov a úlomky kotúča pri prevádzkovej rýchlosti sú smrteľné projektily


