 0086-15068518279 (čínština)/001-5416026691 (angličtina)


 Udeliť
Čo je a CNC valcová brúska
CNC valcová brúska je nástroj na rezanie kovov, ktorý odoberá tenkú vrstvu materiálu z vonkajšieho alebo vnútorného povrchu okrúhleho obrobku pomocou rotujúceho brúsneho kotúča, pričom sa samotný diel otáča medzi stredmi alebo v skľučovadle. Písmená CNC znamenajú počítačové numerické riadenie, čo znamená, že hlava kolesa, pracovný stôl a os podávania sa všetky pohybujú podľa pokynov programu a nie ručných kolies. Výsledkom je hriadeľ, valček, čap alebo vreteno s toleranciou priemeru, ktorá môže dosiahnuť jednociferné mikrónové úrovne, a s oveľa hladšou povrchovou úpravou, než akú dokáže sústruženie alebo frézovanie vyrobiť samostatne.
Z praktického hľadiska je tento stroj konečnou stanicou, ktorá prichádza po sústružení alebo kalení. Hriadeľ sa najprv nahrubuje na sústruhu, potom sa tepelne spracuje, aby sa zvýšila jeho tvrdosť, a nakoniec sa odošle do CNC brúska na valce vrátiť priemer a guľatosť späť v rámci tesných čísel, ktoré si kresba vyžaduje. Automobilové čapy kľukových hriadeľov, tyče hydraulických valcov, vretená obrábacích strojov a ložiskové sedlá sú brúsne práce takmer vždy, pretože samotné sústruženie nedokáže udržať zaoblenie alebo povrchovú úpravu, ktorú tieto diely po vytvrdnutí potrebujú.
Ako funguje proces brúsenia vo vnútri stroja
Po spustení cyklu prebiehajú štyri pohyby súčasne a ich pochopenie vysvetľuje, prečo stroj dokáže udržať také jemné tolerancie.
1
Rotácia kolesa - vreteno brúsneho kotúča sa otáča pevnou obvodovou rýchlosťou, bežne medzi 35 a 45 metrami za sekundu na strojoch uvedených ďalej v tomto článku, takže brúsne zrná režú konštantnou rýchlosťou bez ohľadu na priemer obrobku.
2
Rotácia obrobku - diel sa pomaly otáča medzi stredmi alebo v skľučovadle vreteníka, zvyčajne niekoľko desiatok až niekoľko stoviek otáčok za minútu, takže každý bod na povrchu opakovane prechádza kolesom.
3
Prechod stolom - pracovný stôl posúva diel dopredu a dozadu pozdĺž čela kotúča pre dlhé hriadele alebo zostáva fixovaný na ponorné brúsenie krátkeho ramena alebo drážky v jednom prechode.
4
Kontrola podávania - Guličková skrutka poháňaná servomotorom tlačí hlavu kolesa smerom k dielu v krokoch už od 0,001 mm, čo umožňuje CNC stroju udržať priemery, ktoré ručná brúska nedokáže spoľahlivo zopakovať.
Dokončovací prechod normálne nasleduje po hrubom prechode pri väčšom prísuve, potom po fáze iskrenia, kde koleso vykoná niekoľko prejazdov pri nulovom prídavnom prísuve, aby sa stroj usadil a odstránil všetok zostávajúci materiál. Toto poradie sa raz zapíše do CNC programu a opakuje sa na každom diele, čo je dôvod, prečo brúsne dávky rovnakých hriadeľov zostávajú oveľa konzistentnejšie ako diely opracované ručne.
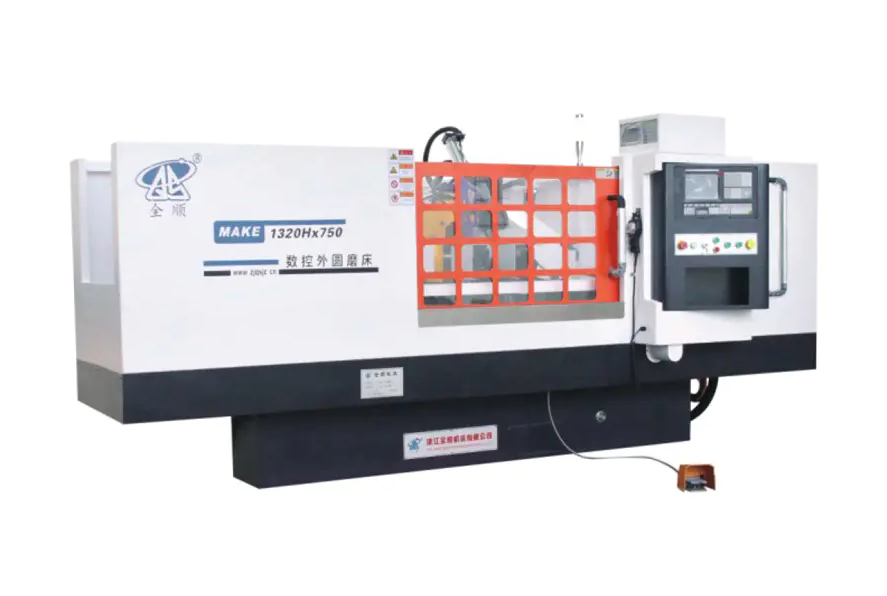
Hlavné konštrukčné komponenty a prečo na nich záleží
O tom, aká presná a odolná bude brúska počas rokov výroby, rozhoduje päť podsystémov. Kupujúci, ktorý porovnáva stroje, by sa mal pozerať na každý z nich samostatne, a nie posudzovať stroj iba podľa jeho ceny.
Odlievanie lôžka a základne
Lôžko je jednodielna liatinová konštrukcia, ktorá pred konečným opracovaním zostarne a zbaví sa napätia, takže sa nedeformuje, pretože absorbuje rezné sily a výkyvy teploty v dielni v priebehu rokov používania. Ťažší, dobre rebrovaný odliatok lepšie tlmí vibrácie a vibrácie sú najväčším nepriateľom jemnej povrchovej úpravy.
Vreteno kolesa
Vreteno nesie brúsny kotúč a môže používať buď valivé ložiská alebo hydrodynamické a hydrostatické ložiská s olejovým filmom. Vretená s olejovým filmom bežia chladnejšie pri trvalom ťažkom rezaní a dlhšie si udržia presnosť otáčania, čo je dôvod, prečo modely s vyššou presnosťou v porovnávacej tabuľke nižšie uvádzajú zvýšenú rýchlosť kotúča 45 metrov za sekundu s možnosťou vretena s dynamickým a statickým tlakom.
Lineárne vedenia a guľôčkové skrutky
Presné lineárne vedenia spárované s predpätými guľôčkovými skrutkami poháňanými servomotormi s absolútnou hodnotou odstraňujú vôľu, ktorá sužovala staršie konštrukcie posuvných dráh, čím poskytujú minimálny programovateľný krok posuvu okolo 0,001 mm na strojoch uvedených v tomto článku.
Vreteník a koník
Výška stredu priamo obmedzuje najväčší priemer, ktorým sa hriadeľ môže otáčať bez toho, aby narazil na lôžko, a preto výrobcovia uvádzajú výšku stredu ako údaj základnej špecifikácie a nie ako dodatočný nápad. Pino koníka vyvíja stály stredový tlak, takže dlhý štíhly hriadeľ sa pri brúsnej sile nechveje ani neohýba.
CNC riadiaci a konverzačný softvér
Konverzačné rozhranie brúsenia umožňuje operátorovi zadať cieľový priemer, dĺžku a množstvo odoberaného materiálu na vyplnenie prázdnej obrazovky namiesto toho, aby písal G kód ručne, čo skracuje čas nastavenia pre obchody, ktoré prevádzkujú veľa rôznych malých sérií namiesto jednej opakovanej časti celé mesiace.
Porovnanie špecifikácií série MK a MAK
Nižšie uvedená tabuľka obsahuje sedem bežných konfigurácií z fungujúceho produktového radu MK a MAK, takže čísla možno porovnávať vedľa seba, namiesto toho, aby ste čítali po jednom údajovom liste. Všetky údaje sú výrobcom uvedené technické parametre pre každý model.
| Model | Priemer na brúsenie | Maximálna dĺžka na brúsenie | Výška stredu | Veľkosť kolies O.D. x Š x I.D. | Celkový výkon motora |
|---|---|---|---|---|---|
| MK1350B | Max 500 mm | 1500/2000/3000/4000 mm | 270 mm | Phi750x75xPhi305mm | 20,63 kW |
| MK1332B | Phi8 až Phi320 mm | 500/1000/1500/2000/3000 mm | 180 mm | Phi600x75xPhi305mm | 21,475 až 33,075 kW |
| MKE1332B | Phi8 až Phi320 mm | 500/1000/1500/2000/3000 mm | 180 mm | Phi600x75xPhi305mm | 21,475 až 33,075 kW |
| MAK1320H | Phi8 až Phi200 mm | 500/750 mm | 135 mm | Phi500x50xPhi203mm | 10,825 kW |
| MAKE1320H | Phi8 až Phi200 mm | 500/750 mm | 135 mm | Phi500x50xPhi203mm | 10,825 kW |
| MK1320H | Phi8 až Phi200 mm | 500/800 mm | 135 mm | Phi400x50xPhi203mm | 10,825 kW |
| MKE1320H | Phi8 až Phi200 mm | 500/800 mm | 135 mm | Phi400x50xPhi203mm | 10,825 kW |
Obvodová rýchlosť kolesa sedí na 38 metrov za sekundu v celom rozsahu , ktorá sa zvýši na 45 metrov za sekundu, keď je namontované vreteno s dynamickým a statickým tlakom, a maximálna hmotnosť obrobku sa zvyšuje od 50 kg na kompaktnej sérii H až po 1 000 kg na MK1350B. Čítanie tejto tabuľky spolu s výkresom dielu, ktorý máte pred sebou, je najrýchlejší spôsob, ako si vybrať model do užšieho výberu, pretože rozsah priemerov a dĺžka medzi stredmi vylučujú väčšinu možností predtým, ako sa vôbec bude rozhodovať o výkone alebo type vretena.
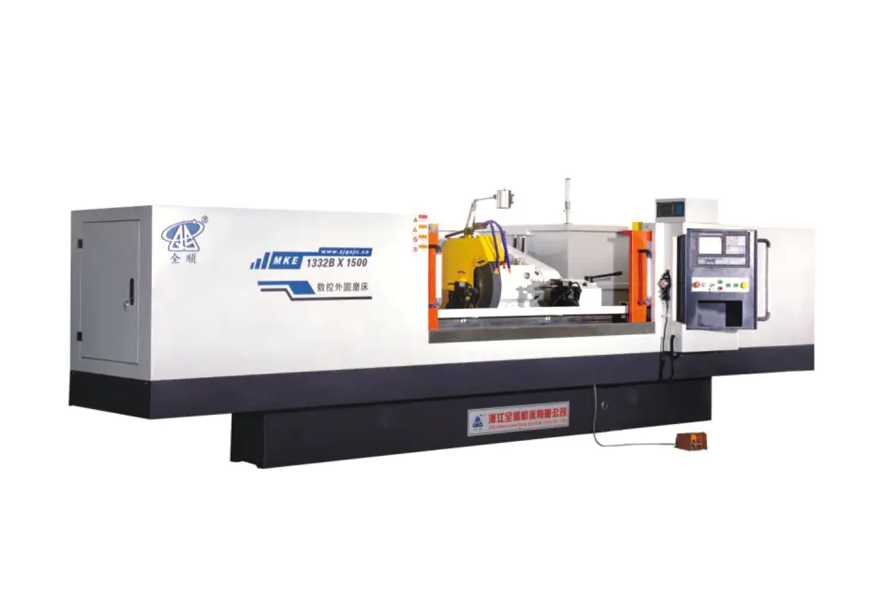
Prispôsobenie modelu veľkosti vášho obrobku a objemu dávky
Tri otázky zužujú sedem modelových radov na jednu alebo dve realistické možnosti predtým, ako sa vôbec požaduje cenová ponuka.
- Aký je najväčší priemer a najdlhšia dĺžka v skupine dielov. Dielňa, ktorá brúsi malé čapy a krátke hriadele s priemerom 200 mm a dĺžkou 800 mm, sa pohodlne zmestí na MK1320H, MKE1320H, MAK1320H alebo MAKE1320H, zatiaľ čo hriadele do priemeru 320 mm a dĺžky 3000 mm vyžadujú čokoľvek s priemerom MK1332B alebo MKE13 a blížia sa k 500B. 4000 mm dlhý potrebuje MK1350B.
- Aká ťažká je najťažšia jednotlivá časť. Výška stredu a nosnosť ložiska sledujú hmotnosť obrobku, takže polotovar kľukového hriadeľa s hmotnosťou 900 kg nemusí byť naložený na stroj s hmotnosťou 150 kg, aj keď by priemer technicky vyhovoval.
- Je odber materiálu ľahký a opakovaný, alebo ťažký a nekonzistentný. Kované alebo liate polotovary s nerovnomerným polotovarom ťažia z extra výkonu motora a väčšieho priemeru kotúča MK1332B a MK1350B, zatiaľ čo predsústružený tyčový polotovar s malým, rovnomerným prídavkom na brúsenie funguje efektívne na strojoch série H s nižším výkonom.
Jednoduché pravidlo, ktoré mnohí plánovači dielní používajú, je dimenzovať stroj na najväčšiu časť očakávanú v priebehu nasledujúcich troch až piatich rokov, a nie iba na časť, ktorú majú dnes pred sebou, pretože brúska je aktívum s dlhou životnosťou a neskoršie zvýšenie výšky hrotu alebo dĺžky lôžka je zriedka praktické.
Odvetvia a diely, ktoré sa spoliehajú na toto zariadenie
Cylindrické brúsenie sa objavuje všade tam, kde sa okrúhly diel musí zhodovať s iným okrúhlym dielom pozdĺž tesnej tolerancie, takže zoznam aplikácií siaha ďaleko za rámec jedného odvetvia.
| priemysel | Typické časti zem | Typický cieľ tolerancie |
|---|---|---|
| Automobilové a motorové diely | Čapy kľukového a vačkového hriadeľa, hriadele prevodovky, piestne čapy | 0,005 mm až 0,01 mm |
| Hydraulické a pneumatické komponenty | Tyče valcov, plunžery, cievky ventilov | 0,005 mm až 0,02 mm |
| Výroba ložísk | Vnútorné a vonkajšie ložiskové krúžky, valčekové čapy | 0,002 mm až 0,008 mm |
| Stavba obrábacích strojov | Vretená, presné vodiace skrutky, vodiace hriadele | 0,003 mm až 0,01 mm |
| Textilné a tlačiarenské stroje | Valce, hnacie hriadele, tlačové valce | 0,01 mm až 0,02 mm |
Práca s dlhými valcami a valcami, ako sú tlačové valce alebo textilné hnacie hriadele, je presne tou kategóriou, ktorá tlačí obchody smerom k možnosti dlhších postelí v rade MK1332B a MK1350B, pretože dĺžka lôžka medzi stredmi a nie priemer je zvyčajne obmedzujúcou špecifikáciou pre tieto diely.
Výber brúsneho kotúča a parametre rezu
Výber kotúča ovplyvňuje povrchovú úpravu a čas cyklu rovnako ako samotný stroj, takže spárovanie správneho brusiva so správnou rýchlosťou posuvu je rovnako dôležité ako výber správneho modelu.
Typ brusiva podľa materiálu
- Kotúče z oxidu hlinitého sa hodia na hriadele z uhlíkovej ocele a legovanej ocele a pokrývajú veľkú väčšinu brúsnych prác v automobilovom a všeobecnom strojárstve.
- Kotúče z kubického nitridu bóru vyhovujú kalenej oceli nad 55 HRC a pri opakovaných výrobných sériách držia svoj tvar oveľa dlhšie ako konvenčné brusivo.
- Kotúče z karbidu kremíka sú vhodné pre liatinu, bronz a iné neželezné alebo krehké materiály, kde by oxid hlinitý rýchlo zosklovatel.
Typické parametre rezu
Hrubý brúsny priechod bežne odstraňuje 0,02 mm až 0,05 mm radiálneho materiálu na jeden priechod pri rýchlosti stola vhodnej pre šírku kotúča, po ňom nasleduje dokončovací priechod s hrúbkou 0,005 mm až 0,01 mm na jeden priechod a fáza vyiskrovania dvoch až štyroch priechodov s nulovým dodatočným prísuvom. Prúd chladiacej kvapaliny, zvyčajne vo vode rozpustnej brúsnej kvapaliny, musí dosahovať kontaktnú zónu kotúča a dielu nepretržite, pretože nahromadenie tepla v tejto malej kontaktnej ploche spôsobuje popálenie pri brúsení a zvyškové napätie v hotovej časti.
Denná starostlivosť a preventívna údržba
Dôsledné každodenné návyky udržujú brúsku svoju menovitú presnosť po mnoho rokov, namiesto toho, aby sa v priebehu mesiacov vychýlila z tolerancie.
| Interval | Úloha |
|---|---|
| Každá zmena | Skontrolujte hladinu a prietok chladiacej kvapaliny, utrite vodiace dráhy, skontrolujte koleso, či nemá triesky alebo sklo |
| Týždenne | Otrite brúsny kotúč, vyčistite filter chladiacej kvapaliny alebo magnetický separátor, skontrolujte hladinu mazacieho oleja |
| Mesačne | Skontrolujte prevádzkovú teplotu vretena, skontrolujte vôľu guľôčkovej skrutky a lineárneho vedenia, skontrolujte zarovnanie stredu |
| Štvrťročne | Úplné čistenie nádrže chladiacej kvapaliny, skontrolujte tlak pinoly koníka, vykonajte kontrolu geometrickej presnosti pomocou skúšobnej tyče |
Stav chladiacej kvapaliny si zasluhuje osobitnú pozornosť, pretože špinavá alebo vyčerpaná chladiaca kvapalina je najčastejšou príčinou zlej povrchovej úpravy a predčasného opotrebovania kolesa, no zároveň je to najlacnejšia položka na tomto zozname, ktorú treba opraviť.
Bežné chyby brúsenia a praktické opravy
| Symptóm | Pravdepodobná príčina | Navrhovaná oprava |
|---|---|---|
| Modré alebo hnedé sfarbenie na povrchu | Brúsenie horieť z nadmerného tepla | Znížte rýchlosť posuvu, zvýšte prietok chladiacej kvapaliny, upravte koleso |
| Zvlnené stopy po dĺžke | Nevyváženosť vretena alebo uvoľnená podpora koníka | Vyvážte koleso, skontrolujte stredový tlak, skontrolujte opotrebovanie ložísk |
| Kužeľový priemer pozdĺž dĺžky dielu | Nesprávne zarovnané stredy alebo opotrebované brko koníka | Znovu skontrolujte zarovnanie stredu pomocou testovacieho indikátora, opravte koník |
| Drsná alebo matne vyzerajúca povrchová úprava | Presklené alebo zaťažené čelo kolesa | Kotúč obliekajte častejšie, uistite sa, že stupeň brusiva zodpovedá materiálu |
Hodnotenie nákladov, výkonu a doby návratnosti
Kúpna cena je len jednou časťou obrazu vlastníckych nákladov. Realistické hodnotenie váži spolu najmenej štyri faktory.
- Čas cyklu na časť , ktorá závisí od rýchlosti kolesa, veľkosti kroku prísunu a toho, aká časť procesu je automatizovaná oproti manuálnemu načítaniu.
- Spotreba energie , kde celkový výkon motora v tabuľke špecifikácií poskytuje východiskový bod pre odhad nákladov na elektrickú energiu za zmenu.
- Kolesá a spotrebný materiál chladiacej kvapaliny , ktorá miera s priemerom kolesa a ako agresívne hrubé prejazdy odoberajú pažbu.
- Miera zošrotovania a prepracovania , ktorú má opakovateľný CNC posuvný systém tendenciu znižovať v porovnaní s ručným brúsením, čím priamo zlepšuje efektívnu priepustnosť.
Obchody, ktoré prevádzkujú úzky mix dielov vo veľkom objeme, zvyčajne získajú náklady na stroj najrýchlejšie vďaka skráteniu doby cyklu, zatiaľ čo obchody, ktoré prevádzkujú veľa rôznych malých sérií, vrátia náklady najmä vďaka skrátenému času nastavenia z konverzačného programovania a menšiemu počtu vyradených dielov počas nastavovania prvého výrobku.
Často kladené otázky
Akú toleranciu môže dosiahnuť CNC valcová brúska.
Väčšina priemyselných CNC valcových brúsok má pri bežnej výrobe tolerancie priemeru medzi 0,005 mm a 0,02 mm a stroje vybavené dynamickými a statickými tlakovými vretenami v kombinácii s procesným meraním môžu dosiahnuť jednocifernú mikrónovú opakovateľnosť pri kritickej práci s ložiskami alebo vretenom.
Aký je rozdiel medzi pomenovaním modelu MK a MAK.
V rámci tejto rodiny produktov predpona MK označuje štandardnú konfiguráciu CNC valcového brúsenia, zatiaľ čo predpona MAK označuje kompaktnú konfiguráciu postavenú pre kratšie hriadele s menším priemerom a pridané E v kóde modelu, ako napríklad MKE alebo MAKE, zvyčajne označuje vylepšenú možnosť ovládania alebo pohonu na tom istom základnom stroji.
Ako často by sa mal brúsny kotúč upravovať.
Frekvencia orovnávania závisí od tvrdosti materiálu a rýchlosti úberu materiálu, ale praktickým východiskovým bodom pre väčšinu oceľových prác je orovnávanie pred každým dokončovacím prechodom na kritických priemeroch a minimálne raz za smenu pre bežné výrobné série, pričom úprava sa vykonáva skôr, ak sa výrazne zmení povrchová úprava alebo zvuk cyklu.
Dokáže jeden stroj brúsiť krátke aj dlhé hriadele.
Áno, za predpokladu, že dĺžka medzi stredmi spadá do hodnotenia lôžka stroja, a preto sú modely ako MK1332B ponúkané v piatich rôznych dĺžkach lôžka od 500 mm do 3 000 mm na rovnakom základnom stroji, čo umožňuje predajni prispôsobiť dĺžku lôžka jeho typickému sortimentu dielov bez platenia za nevyužité cestovanie.
Aké hmotnostné limity obrobku platia pre menšie modely.
Kompaktná séria 1320H uvedená v porovnávacej tabuľke je dimenzovaná na maximálnu hmotnosť obrobku 50 kg, zatiaľ čo stredný rad MK1332B a MKE1332B dosahuje až 150 kg a väčší MK1350B je dimenzovaný na diely do 1 000 kg, takže prispôsobenie hmotnosti dielu správnemu modelu chráni presnosť stredu a životnosť ložísk.
Znamená vyššia obvodová rýchlosť kolesa vždy kratší čas cyklu.
Nie priamo. Vyššia obvodová rýchlosť, ako napríklad možnosť 45 metrov za sekundu dostupná s vretenom s dynamickým a statickým tlakom, zlepšuje hlavne konzistenciu povrchovej úpravy a životnosť kotúča pri danej rýchlosti úberu materiálu, zatiaľ čo skutočný čas cyklu závisí aj od kroku podávania, rýchlosti posuvu stola a množstva materiálu odoberaného hrubým prechodom.


